如何选择适合的轮胎花纹模具硅胶(缩合型)
轮胎花纹沟槽细、倒扣多,花纹边角极易撕裂,选胶重点看抗撕裂、硬度、流动性、收缩率、翻模寿命五大核心指标。
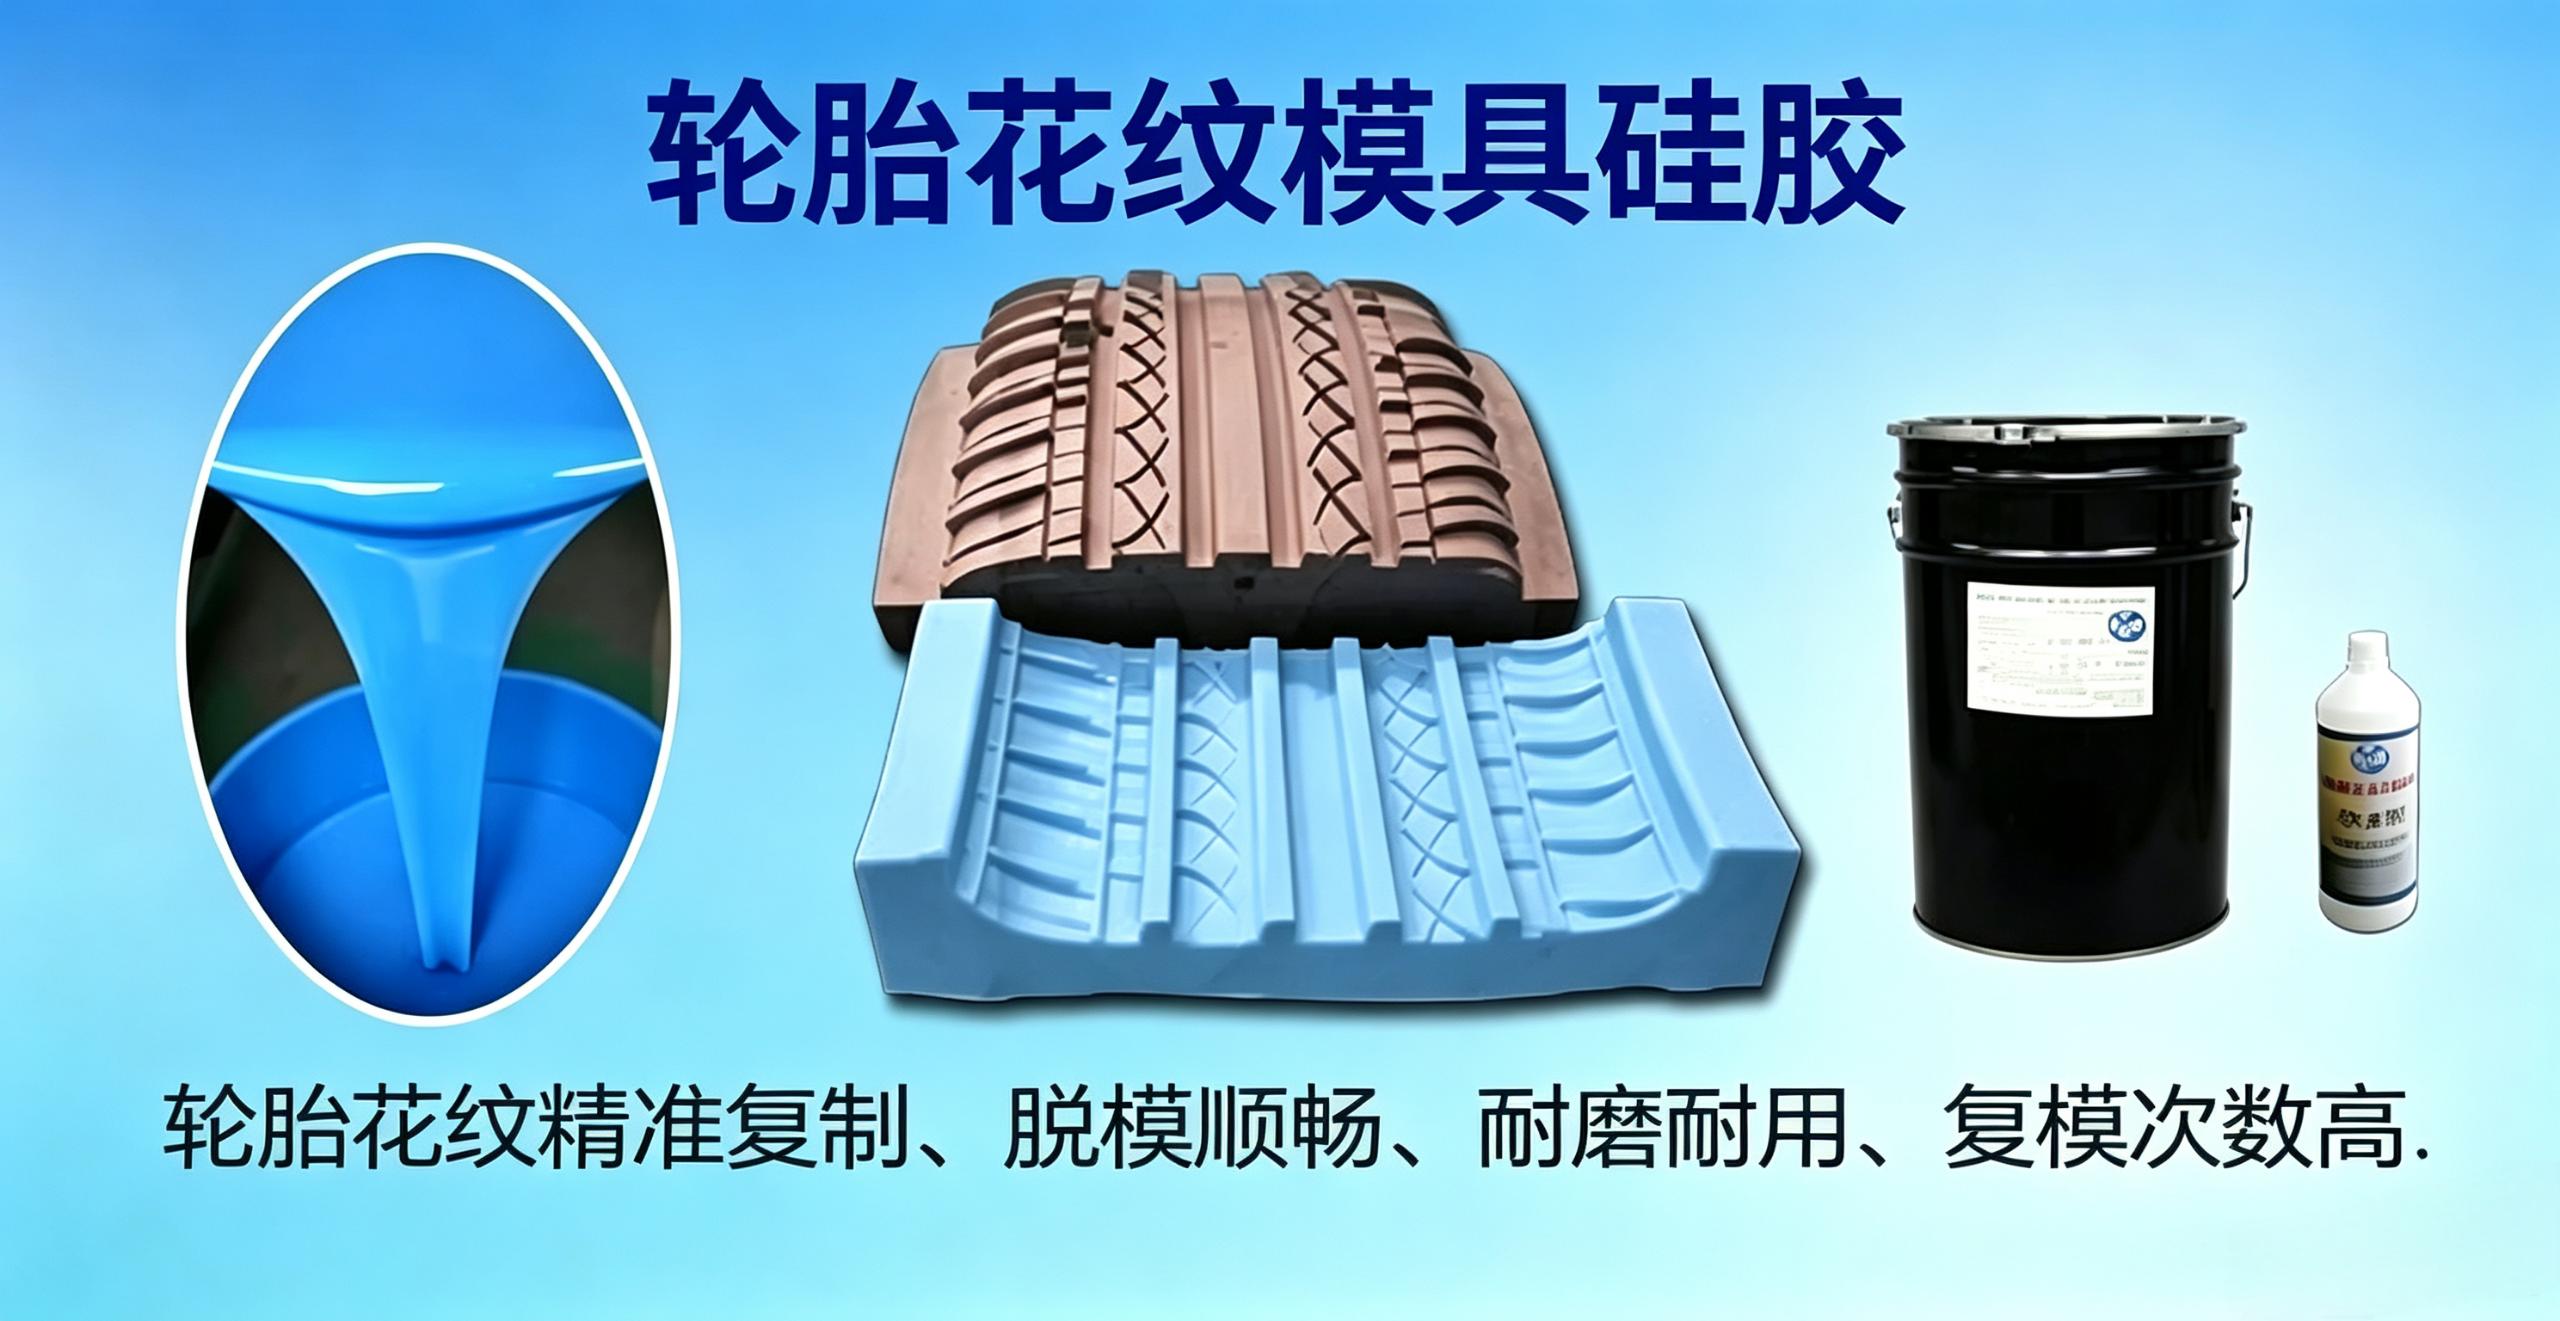
1、确定硅胶类型:优先缩合型 RTV‑2
固化配比常规:100:2‑100:4(硅胶:固化剂),温度越高固化剂越少,严禁随意多加,否则模具变脆易裂。
2、硬度选型(Shore A 邵氏 A)
轮胎花纹模具推荐 15‑25A,主流 20A
-
10‑15A:偏软,深倒扣花纹好脱模,但抗撕会下降,翻模次数偏低;适合花纹很深、沟槽多的轮胎。
-
20A(通用首选):兼顾抗撕裂、弹性、脱模,大部分汽车、工程、农机轮胎花纹都适用。
-
25‑30A:硬度偏高,模具不易变形,但深花纹脱模费力,适合简单浅花纹轮胎。
3、关键性能参数
-
抗撕裂强度(最重要)轮胎花纹边角薄,脱模拉扯极易破损。建议≥18‑22kN/m,抗撕差的胶翻十几次花纹边角就崩缺报废。
-
流动性(粘度)选中低粘度,保证硅胶可以流进细小胎纹沟槽,不产生气泡;粘度太高细小花纹复制不全。
-
线收缩率要求≤0.5%,收缩大会导致轮胎花纹尺寸偏移,复刻铝模精度失效。
-
翻模次数普通缩合型轮胎模具硅胶:正常 30‑80 次,受浇注材料、操作工艺影响;不要盲目听信几百次宣传。
-
细节复制能力能够完整还原细小胎纹、刀槽、锯齿花纹,无缺角、模糊。
4、按你的实际工况快速选型
表格
|
使用场景 |
推荐硬度 |
选型要点 |
|
普通汽车轮胎,花纹中等复杂 |
20A |
通用款,高抗撕,优先灌注工艺 |
|
农机 / 工程胎,深沟槽大倒扣花纹 |
15‑18A |
偏软易脱模,必须保证高抗撕指标 |
|
简单浅花纹轮胎,追求模具不变形 |
22‑25A |
硬度略高,控制收缩率 |
|
打样、小批量原型验证 |
15‑20A |
普通缩合型即可,控制成本 |
5、避坑要点
-
不要随便添加硅油,会降低抗撕裂,直接缩短模具寿命。
-
混合后务必抽真空除泡,否则细小花纹内藏气泡,模具报废。
-
固化完成后建议放置 24 小时完全熟化再投入翻模。
-
环境湿度会影响缩合型固化,干燥环境固化慢,可适当微调固化剂比例。
 ∷