产品概述
深圳红叶杰科技有限公司生产的加成型模具硅胶 HY-E635,是一款专为商业美陈与展示道具行业开发的高性能铂金催化液体硅橡胶。本产品硬度为 35 Shore A,外观为半透明液体,采用进口铂金催化体系,固化过程不产生任何小分子副产物,收缩率≤0.1%,撕裂强度≥25 kN/m,拉伸强度≥6.5 MPa,在高硬度硅胶中实现了优异的弹性回复与抗撕裂性能的平衡,是商业美陈、展示道具、仿真模型等领域模具制作的理想材料。
商业美陈与展示道具行业具有产品造型多样、尺寸跨度大、批量生产、季节性强等特点。从商场中庭的大型节日装置到品牌橱窗的精致陈列道具,从仿真人体模特到 IP 形象雕塑,每一件展示道具都需要模具来实现批量复制。传统缩合型硅胶在这一领域存在收缩率大、模具寿命短、有刺激性气味等问题,而 HY-E635 加成型硅胶从根本上解决了这些痛点,成为商业美陈行业升级换代的首选模具材料。
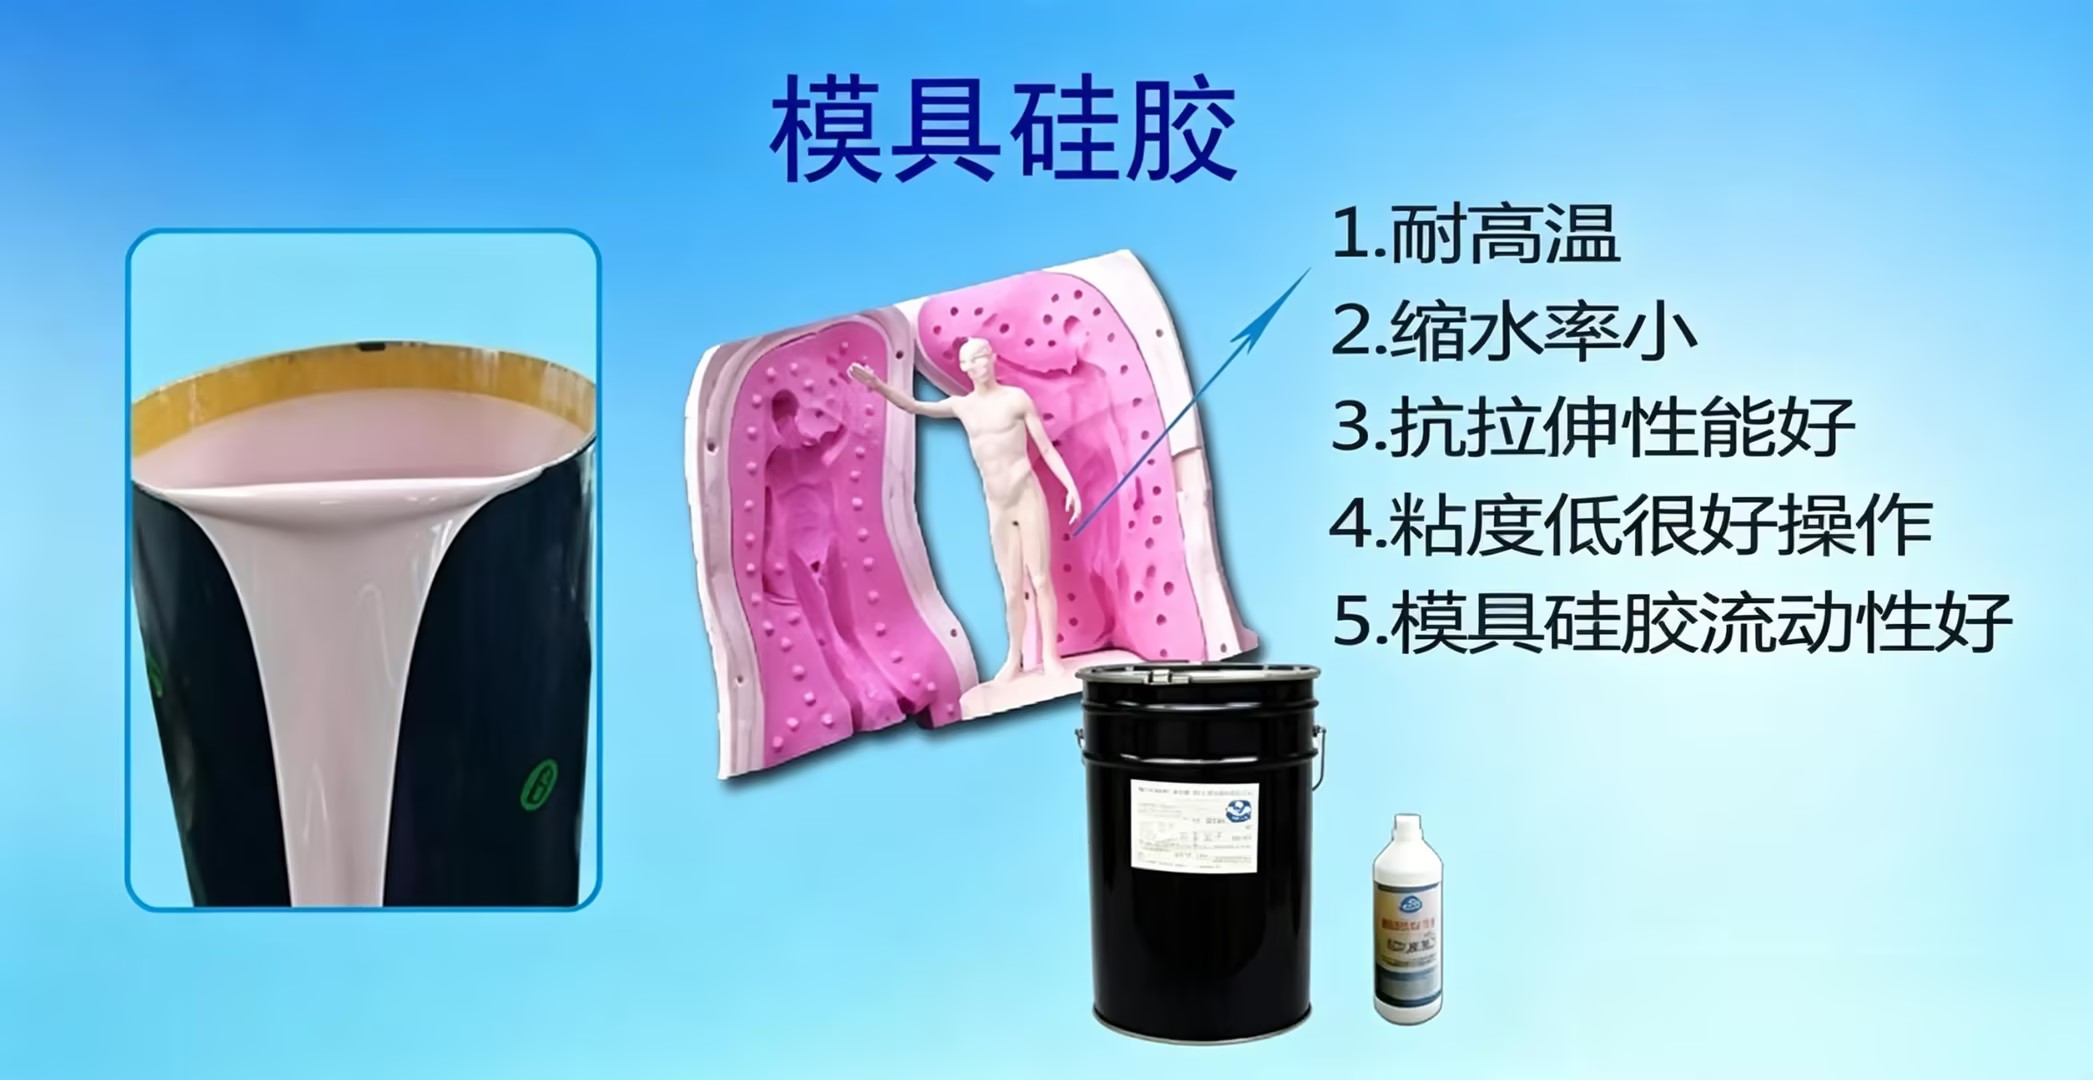
本产品 35A 的硬度在提供良好结构支撑性的同时,保留了足够的弹性和拉伸率,能够适应展示道具中常见的倒扣、悬挑、复杂曲面等结构,脱模顺畅不撕裂。半透明外观便于操作人员观察气泡和浇注填充情况,有效提高模具一次成功率。支持 1:1 和 10:1 两种重量配比,操作灵活,适配不同规模的道具制作需求。
核心优势
1. 高回弹高抗撕,复杂造型轻松脱模 35 Shore A 硬度配合≥25 kN/m 撕裂强度和≥400% 伸长率,使 HY-E635 模具在商业美陈常见的复杂造型(如 IP 形象的耳朵尾巴、服装模特的肢体关节、装饰道具的悬挑结构)中能够大幅翻转拉伸后顺利脱模,不撕裂、不变形。模具在反复使用中弹性回复好,不会因多次脱模而产生永久变形。
2. 近乎零收缩,道具尺寸精准一致 铂金加成固化无小分子释放,收缩率≤0.1%。以一件 1.8 米高的仿真人体模特为例,模具尺寸偏差不超过 1.8mm,确保批量生产的每一件道具尺寸高度一致,拼装时缝隙均匀,安装效率高。对于需要多块拼接的大型美陈装置,低收缩率保证了各模块之间的精准对接。
3. 结构支撑性好,大型模具不变形 35A 硬度比低硬度型号(15A-25A)具有更好的结构刚性,在制作中大型展示道具模具时,硅胶层自身能够保持形状,不易因自重而下垂变形。配合玻璃钢外模支撑,能够承受玻璃钢、聚氨酯等较重浇注材料的重量和固化放热,确保道具尺寸和形状的准确性。
4. 耐候耐老化,适应户外美陈环境 商业美陈装置常设置于户外广场、商场中庭等环境,面临日晒、温差、潮湿等条件。HY-E635 加成型硅胶耐温范围 - 60°C 至 200°C,抗紫外线、耐老化,在户外环境下长期使用不龟裂、不粉化、不粘模,模具寿命远超普通缩合型硅胶。
5. 优异流动性,细节还原出色 粘度 22000-27000 cps,自流平性好,能够自然渗入展示道具表面的精细纹理 —— 包括服装褶皱、皮肤纹理、雕刻花纹、品牌 LOGO 刻字等,细节还原精度高。制作出的道具表面纹理清晰、质感逼真,达到高品质商业展示要求。
6. 双配比可选,适配不同生产节奏 1:1 配比操作时间 45-60 分钟,适合大型美陈装置、复杂造型模具的缓慢浇注和充分排气;10:1 配比固化速度快,适合小型道具、快速补模和紧急赶单。商业美陈项目往往工期紧张,灵活的配比选择帮助厂家提高生产效率。
7. 无毒无味,改善施工环境 铂金催化体系无毒无味,不释放刺激性气体,大幅改善美陈制作车间的工作环境。特别是在室内商场美陈现场施工时,无异味的材料不会影响商场正常营业和顾客体验。
8. 认证齐全,出口无忧 通过 ISO 9001、FDA、REACH、RoHS、UL、CE 等多项国际认证,产品出口欧美、中东、东南亚等国家和地区零障碍,帮助商业美陈企业承接海外项目。
技术参数
表格
|
检测项目 |
检测标准 |
检测结果 |
|
外观 |
目测 |
半透明 |
|
硬度 |
GB/T 531 |
35 Shore A |
|
粘度 |
GB/T 10247 |
22000-27000 cps |
|
撕裂强度 |
GB/T 529 |
≥25 kN/m |
|
拉伸强度 |
GB/T 528 |
≥6.5 MPa |
|
伸长率 |
GB/T 528 |
≥400% |
|
收缩率 |
企业标准 |
≤0.1% |
|
耐温范围 |
— |
-60°C ~ 200°C |
|
配比 |
— |
1:1 / 10:1(重量比) |
|
操作时间 |
25°C |
约 45-60 分钟 |
|
固化时间 |
25°C |
约 4-6 小时(60°C 下 2 小时加速固化) |
|
模具寿命 |
美陈道具生产 |
500-1000 次 |
|
保质期 |
密封阴凉干燥 |
12 个月 |
使用方法
第一步:原型评估与处理 翻模前对展示道具原型进行全面评估,包括尺寸、重量、材质、脆弱部位、倒扣结构等。用清水和中性清洁剂清洗原型表面灰尘、油污,晾干后均匀涂刷一层专用脱模剂。注意避免使用含硫、锡、胺成分的脱模剂,以免导致铂金催化剂中毒。对于泡沫原型,必须先涂覆专用封闭层,防止硅胶渗入或溶解泡沫。
第二步:分模线设计与围框 根据道具造型设计分模线,原则是沿最大轮廓线走,尽量避开正面和重要观赏面。大型道具通常分为 2-4 块。用橡皮泥或塑形黏土沿分模线堆砌挡墙,挡墙高度超出原型最高点 2-3cm,表面抹平。在挡墙上设置定位销(间距 30-50cm 一个),确保多块模具合模时精准对位。用木板或亚克力板制作外围框,围框与原型之间预留 1.5-2.5cm 硅胶层厚度。
第三步:称量与混合 根据模具体积计算用胶量(大型美陈模具用胶量大,建议预留 10% 余量),按 1:1 重量比准确称量 A 组分和 B 组分。顺同一方向缓慢搅拌 3 分钟,刮擦容器底部和侧壁,确保两组分充分混合。大型模具建议分批次混合,每批不超过 5kg,避免操作时间不足。
第四步:真空脱泡 将混合好的硅胶放入真空脱泡机,在 - 0.095MPa 下脱泡 3 分钟。半透明硅胶便于观察气泡是否完全排出。商业美陈道具对表面质量要求高,脱泡是保证模具无气泡缺陷的关键工序。
第五步:细节层涂刷 用毛刷蘸取脱泡后的硅胶,从原型最精细的部位开始涂刷,如面部表情、服装褶皱、雕刻花纹、品牌 LOGO 等。第一层要薄而均匀(约 1mm),确保硅胶渗入每一处细节,无气泡 trapped。等待第一层表干(约 20-30 分钟)。
第六步:分层加厚 第一层表干后,开始涂刷第二层、第三层硅胶,逐步加厚至 3-5mm。每层之间等待表干,避免流挂。大型道具模具建议总厚度不低于 5mm,重要受力部位(如底座、悬挑处)可加厚至 8-10mm。加厚过程中可在硅胶中嵌入玻纤布或纱布,增加模具的抗撕裂强度和尺寸稳定性。
第七步:制作外模支撑壳 硅胶层完全固化后(4-6 小时),在硅胶外表面制作玻璃钢或石膏外模支撑壳。商业美陈道具尺寸大、重量大,外模必须有足够的刚度和强度,内部设置木方或钢管加强筋,外部设置吊装环便于搬运。外模也按分模线分开制作。
第八步:脱模与检查 先拆除外模,再从分模线边缘开始逐步剥离硅胶模具。大型道具脱模需要 3-5 人配合,利用硅胶的高弹性从倒扣处逐步脱出,切忌用力拉扯。脱模后检查模具内表面是否有气泡、撕裂、缺损,小缺陷可用硅胶修补,合格后编号登记。
第九步:浇注生产 模具组装后即可用于玻璃钢、树脂、聚氨酯泡沫等材料的浇注生产。每次浇注前在模具内表面涂刷专用脱模剂,浇注后按材料工艺要求固化,脱模后清理模具,准备下一次生产。
商业美陈常见浇注材料与工艺
1. 玻璃钢(FRP) 最常用的商业美陈道具材料,强度高、重量轻、耐候性好。工艺:胶衣层→表面毡→短切毡→玻纤布多层铺覆,常温固化 2-4 小时脱模。适合大型雕塑、IP 形象、装饰构件。
2. 环氧树脂 表面光洁度高、细节还原好,适合精致展示道具、品牌陈列模型。工艺:混合浇注或刷涂,常温固化 4-8 小时。注意控制固化放热,避免模具过热变形。
3. 聚氨酯泡沫 重量轻、成本低,适合大型轻量化美陈装置、节日装饰。工艺:现场浇注发泡,注意控制发泡倍率和模具密封性。
4. 石膏 成本低、易加工,适合室内短期展示道具、展览模型。工艺:石膏浆浇注,30-60 分钟初凝,24 小时完全固化。
典型应用领域
-
商业美陈装置:商场中庭节日装饰、开业美陈、季节主题装置、互动艺术装置
-
品牌展示道具:品牌橱窗陈列、产品展示模型、展会展台道具、快闪店装饰
-
仿真人体模特:服装展示模特、裁缝人台、运动品牌展示模特、特殊造型模特
-
IP 形象雕塑:卡通 IP 形象、品牌吉祥物、动漫角色雕塑、主题乐园角色
-
影视拍摄道具:电影电视剧道具、广告拍摄道具、舞台剧道具、短视频拍摄道具
-
博物馆复原模型:文物复制品、历史场景复原、科普展示模型、考古复原模型
-
主题展览展示:科技馆展品、企业展厅模型、房地产沙盘、城市规划展示
资质认证
-
ISO 9001:2008 质量管理体系认证
-
FDA 美国食品接触材料认证
-
REACH 欧盟化学品注册评估授权认证
-
RoHS 有害物质限制认证
-
UL 安全认证
-
CE 欧盟安全合格认证
包装与运输
-
包装规格:5kg / 桶、20kg / 桶、25kg / 桶、200kg / 桶
-
储存条件:密封保存于阴凉干燥处,避免阳光直射和高温,保质期 12 个月
-
运输方式:非危险品,普通物流即可运输,全国发货,支持出口
-
起订量:MOQ 2kg 起订,支持小批量试单,可开具增值税专用发票
-
定制服务:可根据客户需求定制硬度、粘度、颜色、操作时间等参数
公司简介
深圳红叶杰科技有限公司成立于 1998 年,是一家集硅橡胶研发、生产、销售于一体的国家高新技术企业。公司拥有 6000 平方米现代化生产基地,月产能超过 220 吨,产品远销全球 138 个国家和地区,广泛应用于商业美陈、品牌展示、影视道具、主题乐园、博物馆展陈等 20 多个行业。
红叶杰在商业美陈与展示道具领域拥有丰富的应用经验,可为美陈公司、广告公司、展览展示公司、影视道具厂提供从材料选型、模具制作到生产工艺优化的全程技术支持,帮助客户提升道具品质、降低生产成本、缩短项目周期。
 ∷